

Caso práctico de aplicación por pulverización del recubrimiento de harina de circonio AT600SP en piezas fundidas de bujes de aerogeneradores.
2026-09-07 10:37Los bujes para aerogeneradores son básicamente piezas de fundición de hierro dúctil de alta resistencia, con un peso aproximado de 29 toneladas por pieza y un espesor máximo de pared de 120 mm. El largo ciclo de colada exige una gran estabilidad térmica y capacidad del recubrimiento para adaptarse a altas temperaturas. El recubrimiento aplicado con brocha, de forma tradicional, presenta numerosos problemas, como baja productividad y marcas de brocha que resultan molestas. La limpieza posterior a la colada es laboriosa, lo que limita la capacidad de las fundiciones para la producción en masa de piezas para aerogeneradores.
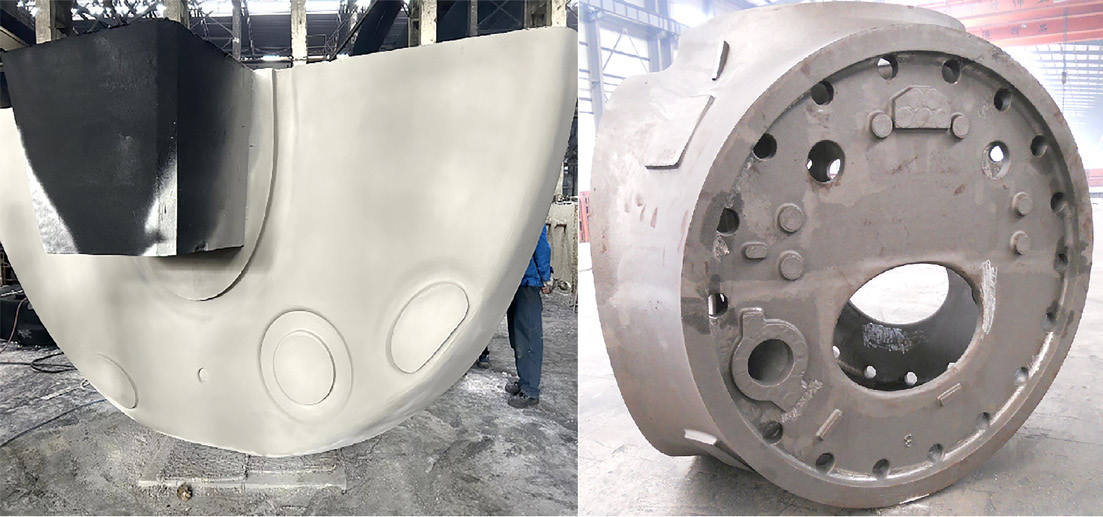
En condiciones de arena con resina de furano, la aplicación del recubrimiento de harina de circonio XINDAAT600SP se realiza mediante pulverización sin aire. La pulverización del recubrimiento ha contribuido a mejorar la eficiencia del recubrimiento, a obtener una capa protectora con el mismo espesor, a lograr una superficie más lisa y a mejorar la calidad de la superficie de la pieza fundida del buje del aerogenerador.
I. Parámetros del producto, fundición y proceso de producción
Especificaciones técnicas del AT600SP:
| Aspecto del recubrimiento | Grado Baumé original (Ser) | Densidad original (g/cm³) | Tasa de suspensión de 2 horas (%) | Tasa de suspensión de 24 horas (%) | Evolución de gases (ml/g) | Resistencia a la abrasión del recubrimientoy (<g,64r) |
|---|---|---|---|---|---|---|
| Pasta blanca | ≥120 | 1.7-2.2 | ≥98 | ≥95 | <18 | 0,4 |
Información de casting:
| Nombre del reparto | Centro |
| Material | Hierro dúctil QT350-22AL |
| Campo de aplicación | Fundición de equipos para energía eólica |
| Equipos de fusión | Horno de inducción de media frecuencia |
| Peso total de vertido | 33T |
| Peso neto de lanzamiento | 29T |
| Hora de verter | 291s |
| Temperatura de vertido | 1360℃ |
| Tipo de arena moldeada | Arena ligada con resina de furano |
| Tipo de arena del núcleo | Arena ligada con resina de furano |
| Espesor medio de la pared | 80 mm |
| Espesor máximo de pared | 120 mm |
| Puntos débiles de la producción original | Baja eficacia del cepillado manual, marcas de cepillo evidentes, dificultad para obtener recubrimientos con espesor uniforme y acabado liso. |
Proceso de producción y detalles de la aplicación:
Revestimiento Método de aplicación | Pases de pulverización | Baume de trabajo Grado | Rociando Técnica | El secado Método | Revestimiento Espesor | Resistencia superficial de recubrimiento | Resistencia superficial del recubrimiento |
|---|---|---|---|---|---|---|---|
| Rociando | 2 pases | 72 Be° | Pulverización sin aire | Secado con llama | 0,6-0,8 mm | Alta resistencia | Superficie lisa, sin grietas ni marcas de pincel. |
II. Principales ventajas del recubrimiento de circonio AT600SP
Excelente rendimiento de suspensión para un almacenamiento estable y aplicación in situ.
La tasa de suspensión a las 2 horas alcanza ≥98% y a las 24 horas ≥95%. El recubrimiento evita la delaminación y la sedimentación durante el almacenamiento y mantiene propiedades estables de la suspensión para una operación de pulverización continua.
Baja evolución de gas para minimizar los riesgos de porosidad.
El valor de desprendimiento de gas es inferior a 18 ml/g. La liberación controlada de gas durante el vertido a alta temperatura a largo plazo para piezas fundidas de gran sección para aerogeneradores reduce eficazmente los defectos de porosidad en la fundición.
Excelente resistencia a la abrasión para una protección fiable a altas temperaturas.
Con un valor de resistencia a la abrasión de 0,4, el recubrimiento de alta resistencia resiste la erosión causada por el hierro fundido a alta temperatura y forma una barrera eficaz entre el metal líquido y el molde de arena.
Compatible con la pulverización sin aire para una productividad mucho mayor.
El recubrimiento en pasta se puede utilizar directamente para pulverización sin aire después de diluirlo al grado Baumé de trabajo. La eficiencia de pulverización se duplica en comparación con la aplicación manual con brocha, lo que lo hace adecuado para la producción en masa de grandes piezas fundidas para aerogeneradores de 1000 a 1500 toneladas.
III. Aplicación in situ y análisis de resultados
Se empleó la pulverización sin aire con dos pasadas. El espesor del recubrimiento se controló entre 0,6 y 0,8 mm y se curó mediante secado a la llama.
Aspecto excepcional del recubrimiento tras el acabado: El recubrimiento no solo es liso y uniforme, sino que además carece de marcas de pincel y grietas. El espesor es uniforme y está bien controlado.
Productividad significativamente mejorada: En comparación con el cepillado tradicional, la pulverización duplica la productividad. Un solo operario puede realizar el trabajo de recubrimiento para grandes piezas de 1000 a 1500 toneladas destinadas a aerogeneradores.
Eliminación completa del recubrimiento tras el vertido: El recubrimiento se desprende por completo solo después del enfriamiento, por lo que las superficies de la pieza fundida quedan lisas.
Eliminación de defectos de quemadura: Al no haber penetración de metal en la fundición, se reduce considerablemente la carga de trabajo de rectificado y limpieza. Esto, a su vez, disminuye el tiempo y el dinero invertidos en el posprocesamiento.
El recubrimiento de harina de circonio Xinda AT600SP es una preparación especial diseñada para su uso en piezas fundidas de hierro dúctil de paredes gruesas para aerogeneradores. La pulverización automática sin aire es un excelente sistema que permite aplicar el recubrimiento de harina de circonio AT600SP, logrando un equilibrio entre un método de construcción altamente eficiente y mejores propiedades antiadherentes. Esto resulta especialmente ventajoso para las piezas fundidas pesadas de producción en serie para aerogeneradores, como bujes, bastidores y carcasas de cajas de engranajes.