

Defecto de hundimiento en la fundición: identificación, causas y prevención
2026-09-19 10:56I. ¿Qué es el hundimiento?
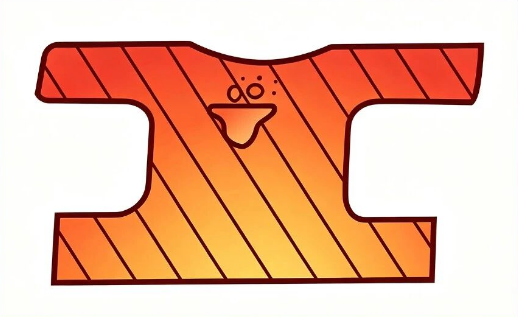
El hundimiento es un defecto superficial común en la producción de piezas fundidas. Se caracteriza por un colapso localizado en el plano superior de secciones gruesas o uniones de secciones. Este defecto suele aparecer en las zonas de paredes gruesas y, en ocasiones, en la superficie cerca de cavidades o porosidades internas causadas por la contracción. Su característica típica es que, a menudo, se encuentran cavidades o porosidades debajo del hundimiento, mientras que la superficie del área defectuosa no presenta diferencias evidentes con respecto a la superficie normal de la pieza circundante, lo que facilita que pase desapercibido.
II. Cómo identificar el hundimiento
La inspección visual es el principal método de identificación in situ. Se debe prestar especial atención a distinguirla de otros dos defectos similares:
Diferenciación con las cavidades de contracción abiertas: Las cavidades de contracción abiertas suelen tener forma de embudo con superficies rugosas, y a menudo se pueden observar estructuras dendríticas gruesas en las paredes internas, que presentan características morfológicas relativamente evidentes.
Diferencias con los poros superficiales: Los poros superficiales que se forman en secciones gruesas se asemejan mucho a los hundimientos. Se generan cuando el gas de los moldes de baja permeabilidad asciende a la superficie superior de las piezas fundidas, o cuando el gas liberado de los moldes de arena y los recubrimientos penetra en la superficie de la pieza.
Si no es posible realizar un diagnóstico basándose únicamente en la apariencia visual, se deberá inspeccionar la permeabilidad del molde y el sistema de ventilación. De ser necesario, se diseccionará la pieza fundida para confirmar si el defecto interno es un orificio subcutáneo, una cavidad de contracción o porosidad por contracción, a fin de evitar un diagnóstico erróneo.
III. Mecanismo de formación de hundimientos
Durante la solidificación y contracción de las piezas fundidas, el metal fundido en las secciones más gruesas o puntos calientes se solidifica lentamente. Cuando se forma una capa plástica solidificada en la superficie exterior de la pieza mientras el metal interior continúa contrayéndose, la presión atmosférica empuja esta capa exterior, parcialmente rígida, hacia adentro, provocando finalmente un hundimiento. En esencia, el hundimiento es una manifestación superficial de una secuencia de solidificación inadecuada y una alimentación insuficiente.
IV. Prevención eficaz del hundimiento
De acuerdo con el mecanismo de formación de hundimientos, se pueden tomar medidas preventivas desde tres aspectos:
Optimice el diseño estructural de la fundición. Evite cambios bruscos en el espesor de la pared, amplíe los filetes en las uniones entre secciones gruesas y delgadas, y establezca tolerancias de proceso razonables para mejorar las condiciones de solidificación secuencial.
Mejore el sistema de alimentación. Cuando las condiciones lo permitan, añada elevadores, coloque enfriadores o instale canales auxiliares para asegurar que la solidificación se desarrolle en una secuencia lógica y se logre una alimentación adecuada.
Implementar medidas conjuntas de prevención contra defectos relacionados con la contracción. Dado que el hundimiento tiene el mismo origen que las cavidades y la porosidad por contracción, todas las medidas de proceso para prevenir las cavidades por contracción deben implementarse simultáneamente para reducir fundamentalmente los defectos causados por la contracción durante la solidificación.
Aunque el hundimiento se manifiesta como un defecto superficial, refleja problemas en la alimentación y el diseño estructural durante la solidificación de la pieza fundida. La optimización combinada de la estructura, el proceso de alimentación y la prevención sistemática pueden reducir eficazmente la tasa de hundimiento y mejorar progresivamente la calidad y la uniformidad superficial de la pieza fundida.