

Defecto de quemadura en la fundición: identificación, causas y prevención
2026-09-19 12:29I. ¿Qué es el quemado?
La quemadura es uno de los defectos de fundición más comunes. Generalmente se divide en quemadura mecánica y quemadura química. En la práctica, la quemadura suele ser el resultado combinado de ambas.
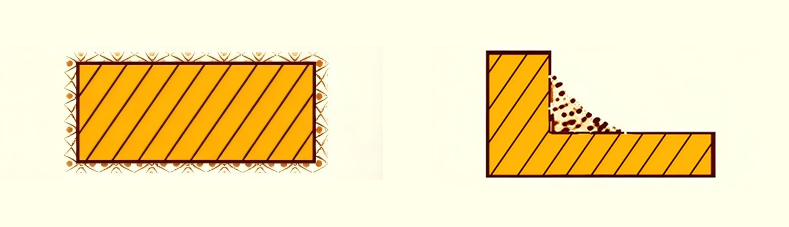
Quemadura mecánica. También conocida como quemadura por penetración de metal. Ocurre cuando el metal fundido o los óxidos metálicos penetran en los espacios entre los granos de arena del molde por capilaridad o penetración en fase gaseosa, formando una capa adherida de metal y granos de arena mezclados mecánicamente sobre la superficie de la pieza fundida. Se puede observar brillo metálico al retirar la capa quemada. La quemadura mecánica presenta una superficie esponjosa firmemente adherida a la pieza fundida. Suele aparecer en zonas sometidas a una intensa carga térmica y baja compactación del molde, como cerca de las compuertas y mazarotas, secciones gruesas, esquinas interiores y ranuras de las piezas fundidas.
Recubrimiento químico. Una capa de compuestos de bajo punto de fusión, formada por la interacción de óxidos metálicos, arena y arcilla, se adhiere a una parte o a toda la superficie de la pieza fundida. Esta capa presenta una alta dureza y una fuerte unión con la superficie. No se puede eliminar mediante granallado ni chorro abrasivo y debe ser desbastada con discos abrasivos. El recubrimiento químico suele producirse en secciones gruesas y zonas sobrecalentadas de moldes y machos.
Recubrimiento térmico. Una fina capa de arena de moldeo vítrea sinterizada se adhiere a la superficie de la pieza fundida, frecuentemente en las zonas más calientes del molde. Ningún metal penetra en esta capa de recubrimiento, que es fácil de limpiar.
Rugosidad superficial. Penetración leve del metal fundido en los huecos entre los granos de arena superficiales, que representa la etapa inicial de la corrosión mecánica. Se caracteriza por una superficie de fundición rugosa. La profundidad de la capa rugosa es aproximadamente igual al tamaño del grano de arena, mientras que el metal superficial de la fundición no se fusiona con los granos de arena. Suele aparecer en la superficie superior de los moldes de arena verde y en áreas sin recubrimiento o con un recubrimiento demasiado delgado en moldes de arena seca, a menudo acompañada de inclusiones de arena, colas de rata y costras.
II. Cómo identificar quemaduras
La inspección visual se adopta para el examen in situ. Es relativamente fácil distinguir la quemadura de otros defectos, mientras que diferenciar los distintos tipos de quemadura es difícil, especialmente la quemadura química y la mecánica. Tienen un aspecto similar, comparten la mayoría de las causas raíz, sirven como prerrequisitos mutuos y se promueven entre sí, y ambas muestran brillo metálico durante la limpieza. En términos generales, la quemadura térmica no contiene metal, a menudo tiene un aspecto vítreo y delgado, ocurre principalmente en moldes de arena aglutinados con arcilla y se puede limpiar fácilmente. La rugosidad superficial generalmente no tiene granos de arena o solo una ligera quemadura localizada. La quemadura química es común en arena arcillosa o arena de vidrio soluble y es extremadamente difícil de eliminar, requiriendo el pulido con muela abrasiva. La quemadura mecánica puede ocurrir en todo tipo de moldes de arena, presenta un aspecto esponjoso y se puede limpiar mediante granallado o chorro de arena, aunque a veces es necesario el pulido. La quemadura en moldes de arena aglutinados con resina suele ser mecánica.
III. Mecanismo de formación de la quemadura
Granulometría demasiado gruesa de la arena de moldeo y del núcleo.
Compactación baja o irregular de moldes y núcleos.
Mala calidad del recubrimiento, espesor desigual del recubrimiento o descamación del recubrimiento en moldes y núcleos.
Temperatura y altura de vertido excesivamente altas, lo que provoca una elevada presión dinámica del metal fundido.
La altura excesiva de la tapa o cubeta de vertido provoca una alta presión estática del metal fundido.
El exceso de arcilla, aglutinante o aditivos fusibles en la arena de moldeo y de machos provoca una baja refractariedad y una conductividad térmica deficiente.
Alta proporción de arena reciclada en la arena de moldeo y de machos. La arena reciclada contiene un exceso de partículas finas, polvo, arcilla calcinada y arena con recubrimiento metálico, lo que reduce la temperatura de sinterización de la arena de moldeo.
El desmoldeo tardío tras la fundición provoca una quemadura térmica en estado sólido, especialmente en piezas fundidas de gran sección y de aleaciones de alto punto de fusión.
Metal fundido con buena fluidez y baja tensión superficial. Por ejemplo, exceso de fósforo y plomo en aleaciones de cobre, o exceso de fósforo, silicio y manganeso en acero fundido.
Moldes y núcleos fabricados con arena de resina sin recubrimiento, con recubrimiento de baja calidad o de espesor irregular. Durante el vertido, las películas de resina entre los granos de arena se gasifican y forman canales capilares. Bajo el efecto combinado de la presión estática, la presión de vapor y la tensión superficial, el metal fundido o el vapor metálico penetra en los canales capilares y produce una adhesión mecánica.
Los óxidos y los compuestos de bajo punto de fusión presentes en el metal fundido reaccionan con la arena de moldeo para formar sustancias de bajo punto de fusión, como la fayalita, que reducen la tensión superficial y mejoran la fluidez del metal fundido. Mediante un mecanismo capilar, estos compuestos y el metal fundido se infiltran en los huecos de la arena, erosionan continuamente los granos de arena, ensanchan los espacios intergranulares y provocan quemaduras mecánicas o químicas.
Diseño inadecuado del sistema de alimentación y de los bebederos, lo que provoca un sobrecalentamiento localizado de los moldes y las piezas fundidas.
Algunas aleaciones de fundición con alto contenido de manganeso o cromo tienden a formar óxidos básicos. Estos óxidos reaccionan con arena de sílice ácida y producen corrosión química.
IV. Prevención eficaz de quemaduras
Utilice arena base fina con alta refractariedad.
Al utilizar arena reciclada, elimine los granos ultrafinos, la arcilla calcinada, las cenizas, los óxidos metálicos, la chatarra, la arena recubierta de metal y otras impurezas dañinas para mejorar su calidad. Añada regularmente la cantidad adecuada de arena nueva.
El agua actúa como un potente oxidante. Controle estrictamente la humedad de la arena arcillosa verde y añada materiales carbonosos como polvo de carbón, asfalto e hidrocarburos para crear una atmósfera reductora dentro del molde. Reduzca la cantidad de materiales carbonosos para el moldeo a alta presión y así disminuir la generación de gas.
Utilice bentonita de alta calidad y arena arcillosa con menor contenido de arcilla.
Mantenga el contenido adecuado de aglutinante en la arena de moldeo y evite la dosificación excesiva. Mejore la calidad de la mezcla de arena para asegurar que los granos de arena estén cubiertos uniformemente por una película de aglutinante con la permeabilidad adecuada y evitar la formación de aglomerados en la arena de moldeo.
Aumentar la compacidad y la uniformidad de la compactación de los moldes de arena.
Diseñar el sistema de alimentación y los bebederos para evitar el sobrecalentamiento localizado de las piezas fundidas y los moldes. Evitar que las entradas de colada impacten directamente contra las paredes del molde.
Aplique un recubrimiento antiadherente de espesor uniforme. Aumente el espesor del recubrimiento adecuadamente en las áreas propensas a la adhesión. El recubrimiento no debe contener componentes oxidantes ni sustancias que generen gases o que reaccionen con el metal fundido y la arena de moldeo. Evite el uso de recubrimientos o arenas de revestimiento que formen capas vítreas desprendibles en la interfaz metal-molde mediante reacción química (por ejemplo, añadir polvo de hematita a la arena de moldeo y de machos para piezas de fundición de hierro).
Reduzca moderadamente la temperatura, la velocidad y la altura de vertido, así como la altura del borde y del recipiente de vertido, para disminuir la presión dinámica, la presión estática y el choque térmico que ejerce el metal fundido sobre los moldes.
Reforzar el refinado de aleaciones de alto punto de fusión, como el acero fundido. Purificar el metal fundido, reducir la oxidación y la absorción de gases, limitar los elementos que forman fases de bajo punto de fusión (S y P en acero y hierro fundido, P y Pb en bronce) y controlar los elementos que disminuyen la tensión superficial y aumentan la presión de vapor del metal fundido (Mn y Si en acero y hierro fundido, Pb en bronce). Mantener la carga del horno seca durante la fusión, usar con precaución fundentes que provoquen quemaduras químicas (caliza, carbonato de sodio en polvo, fluorita, etc.) y evitar temperaturas de fusión excesivas para prevenir la sobreoxidación del metal fundido.
Para piezas fundidas grandes de paredes gruesas, agítelas un poco antes para acelerar el enfriamiento y evitar la adhesión de material sólido.
Utilice patrones y cajas maestras con acabado superficial liso.
Utilice arenas especiales como arena de cromita, arena de circón y arena esférica artificial.
Los defectos de quemado se producen por una combinación de penetración, efecto térmico y reacción química entre el metal fundido y los materiales de moldeo. Los distintos tipos de quemado presentan patrones de formación específicos. Un control estricto de la calidad de la arena cruda, la aplicación del recubrimiento, la compacidad del molde y los parámetros de vertido pueden mitigar eficazmente el quemado y mejorar la calidad superficial de las piezas fundidas.